
Bor Karbürün Sert Yüzey Kaplama Kaynak Akısı Uygulaması
Çalışma Prensibi
Bor elementi katkı maddesi olarak bor karbür, elektrot kaplamalarına, özlü kaynak tellerinin toz çekirdeklerine ve sert yüzey kaplama özlerine dahil edilir. Yüksek kaynak sıcaklığında, B₄C ayrışır ve bor, kaynak matrisinde dağılan demir ve kromun sert borür fazlarını (FeB, CrB) oluşturarak birikmiş metalin içine girer.
Sert kaplama tabakasının sertliği HRC 60-70’e ulaşabilir ve tungsten karbür ile karşılaştırıldığında daha düşük maliyetle mükemmel aşındırıcı aşınma direnci sağlar. Bor karbür, kaynak havuzunu arındırmak için deoksidasyon görevi görür. Risk uyarısı: Bor, sertleşme eğilimini artırır. Aşırı ilavesi, kaplamanın çatlamasına ve yüksek kırılganlığına neden olur.
Seçilen Özellikler
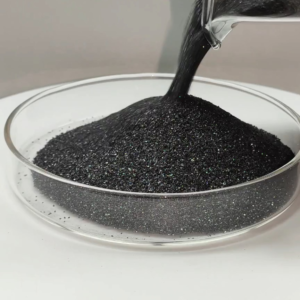
- Parçacık Boyutu : 80-200 mesh bor karbür tozu, genellikle sert yüzey kaplama akısı olarak kullanılır.
– Çok iri taneler cüruf oluşumuna ve tam kaynaşmanın gerçekleşmemesine yol açabilir.
– Aşırı ince toz, düşük kullanım oranıyla kaynak işlemi sırasında ciddi oksidatif yanma kaybına uğrar.
- Saflık : B₄C ≥%94-%97, demir safsızlıkları kesinlikle kontrol altında tutulacaktır.
Başvuru Formları
-
Elle sert yüzey kaplamalı kaynak elektrotları: Üreticiler, D916 serisi aşınmaya dayanıklı elektrotlar gibi tipik bir örnek olarak, bor karbür tozunu alkali düşük hidrojenli elektrot kaplamalarına karıştırırlar.2. Özlü sertleştirme telleri: Açık ark otomatik sertleştirme için öz tozuna bor karbür karıştırıyoruz; bu, iş parçalarının seri onarımı için uygundur.
- Toz halindeki sertleştirme akışkanı : Plazma sertleştirme ve oksijen-asetilen püskürtme kaynağı için alaşım tozunun bir bileşeni olarak kullanılır.
Hizmet Koşulları
Şunlar için uygundur: Kum, cevher ve çamurdan kaynaklanan aşındırıcı aşınma; orta ila düşük darbe yükü olan çalışma koşulları .
Madencilik orta olukları, burgu bıçakları, kırıcı astarları, mikser bıçakları, tuğla yapım vidaları, fan pervaneleri, çamur pompası ıslak parçaları ve olukları.